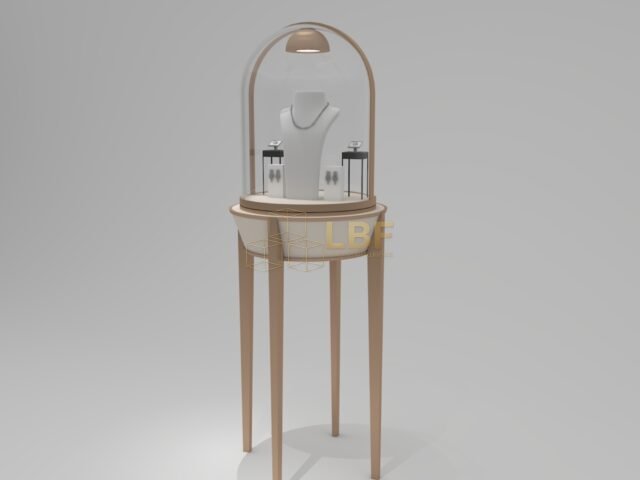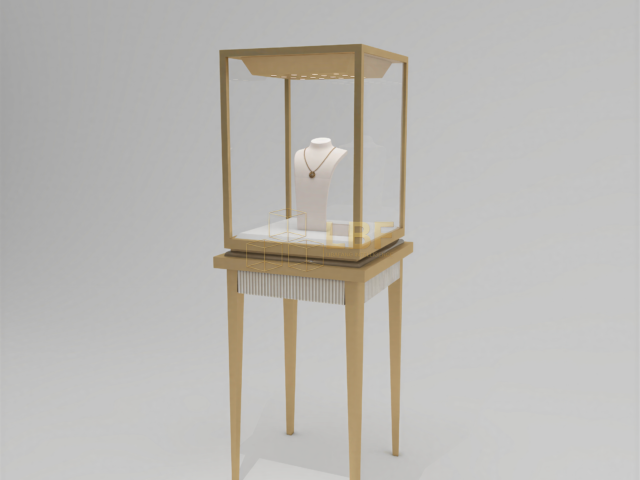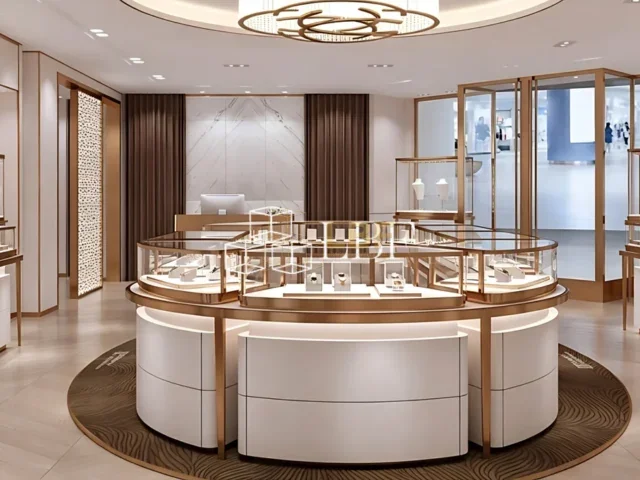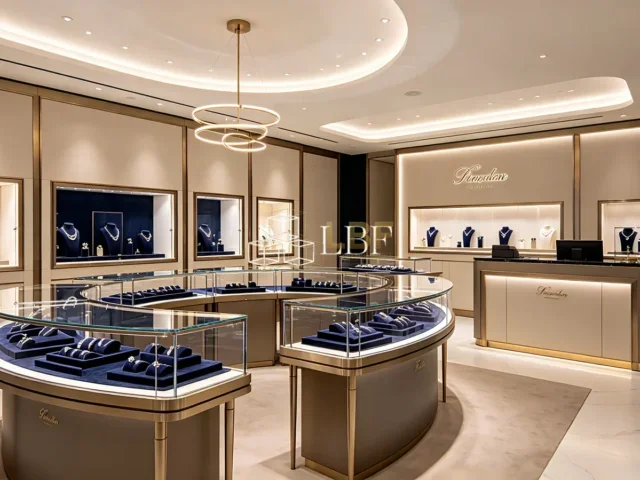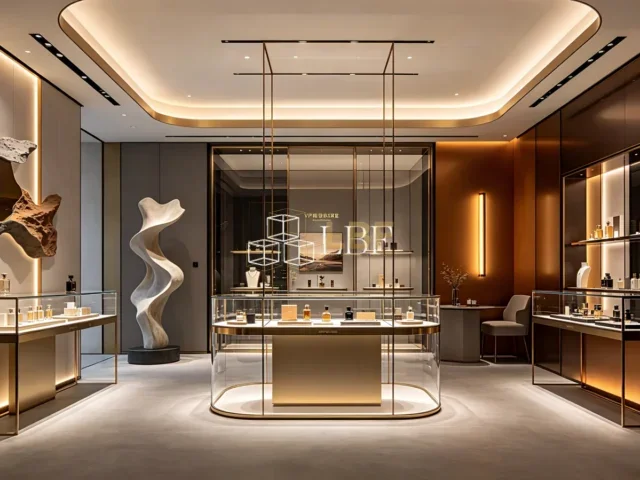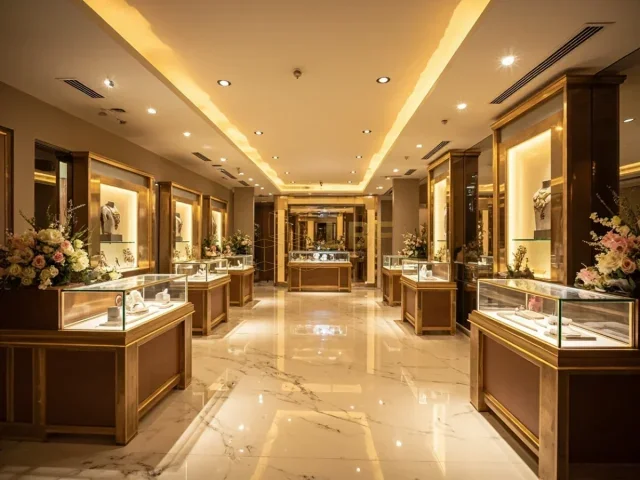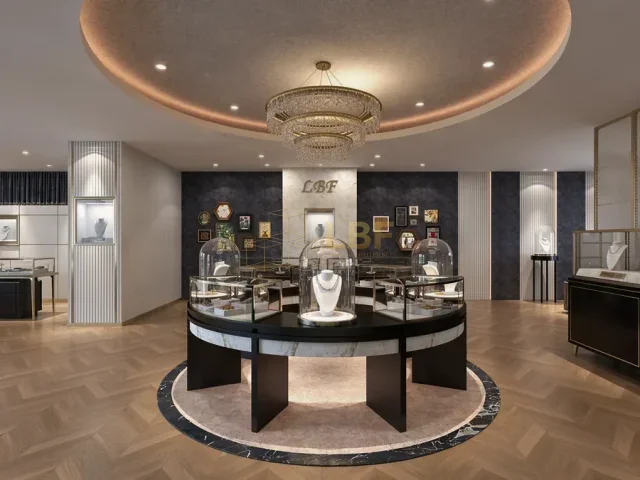
Vous pouvez fabriquer une vitrine d’exposition avec des matériaux haut de gamme et pourtant perdre la vente parce que le cadre en laiton semble légèrement plus chaud que les poignées des tiroirs. Dans le commerce de détail de luxe, la cohérence des finitions n’est pas un détail cosmétique : c’est un signal direct de qualité. Lorsqu’un client passe un doigt le long d’un bord métallique puis touche un panneau de bois laqué, l’œil s’attend à une continuité. Tout écart visible de couleur, de brillance ou de texture compromet l’ensemble de l’installation. C’est pourquoi l’harmonisation des finitions des vitrines de luxe est traitée comme une discipline d’ingénierie, et non comme une réflexion décorative après coup. Chez Libafang, nous abordons l’alignement des finitions entre métal, bois et surfaces peintes avec des tolérances documentées, un éclairage contrôlé et une traçabilité au niveau des lots. Voici comment nous veillons à ce qu’une série de 12 vitrines semble être une pièce unique et parfaitement homogène — et ce que vous devez demander à tout fabricant avant d’approuver un échantillon.
Pourquoi les écarts de finition se produisent — et où ils apparaissent en premier
L’incohérence des finitions provient rarement d’une erreur évidente. Elle résulte de petites variations qui s’accumulent : un lot d’anodisation différent sur le cadre en aluminium, une teinture pour bois mélangée 3 % plus foncée que lors du lot précédent, ou un revêtement en poudre cuit à 5 °C de moins que spécifié. Sous l’éclairage d’un entrepôt, ces différences disparaissent. Sous des projecteurs de vente au détail à 3000 K, elles deviennent évidentes. Les premiers endroits où un écart se manifeste sont généralement :
- Les lignes de joint adjacentes où un cadre métallique rencontre un panneau peint — le contraste est maximal au niveau d’un joint de 1 à 2 mm.
- Les surfaces supérieures vues sous un angle faible, en particulier sur les étagères en verre, où les reflets doublent la différence de brillance perçue.
- Les interfaces poignées et garnitures sur les tiroirs, où une poignée métallique brossée se trouve à quelques centimètres d’une façade laquée mate.
- Les angles verticaux sous un éclairage directionnel, où les différences de texture du grain du bois deviennent visibles.
Pour éviter cela, chaque spécification de finition doit inclure trois chiffres : une référence de couleur (généralement ΔE ≤ 1,5), un niveau de brillance (par exemple 5 à 8 GU pour mat, 30 à 40 GU pour satiné) et un descripteur de texture (profondeur du grain, sens du brossage, limite de peau d’orange). Sans ces trois éléments, « noir » n’est pas une spécification : c’est une opinion.
Établir une norme physique unique avant la production
L’harmonisation des finitions commence par un échantillon maître, et non par un fichier numérique. Nous produisons un panneau de contrôle physique qui contient chaque matériau utilisé dans la vitrine : le profilé en aluminium anodisé, l’acier thermolaqué, le placage ou le bois massif teinté, et le panneau de MDF ou de contreplaqué peint. Ces échantillons sont préparés avec les paramètres de processus exacts qui seront utilisés en production de masse — même ligne de prétraitement, même programme de cuisson, même viscosité de pulvérisation. Nous mesurons ensuite chaque échantillon avec un spectrophotomètre et un glossmètre, enregistrons les valeurs et signons le panneau. Ce panneau devient la référence pour chaque lot ultérieur.
Pour l’aluminium anodisé, nous standardisons l’alliage (généralement 6063-T5) et l’épaisseur d’anodisation (10 à 12 μm pour les installations intérieures), car la seule variation d’alliage peut décaler la couleur finale de ΔE 0,8. Pour le bois, nous contrôlons la teneur en humidité à 8–10 % avant la teinture, car une variation de 2 % modifie l’absorption de la teinture. Pour les surfaces peintes, nous utilisons un apprêt scellant et une couche de finition en polyuréthane bi-composant appliquée à 18–22 °C et 50–60 % d’humidité relative — des conditions enregistrées par lot. Ce n’est pas excessif ; c’est ainsi que vous évitez de retourner 40 vitrines parce que le bois semblait trop rouge sous l’éclairage du client.
Couleur, brillance et texture : l’harmonisation sur trois axes
De nombreux fournisseurs n’harmonisent que la couleur. C’est insuffisant pour le commerce de détail de luxe. Un métal et une surface peinte peuvent avoir des valeurs Lab identiques mais différer de 10 unités de brillance — et l’œil les percevra comme des matériaux différents. Nous évaluons chaque paire de surfaces adjacentes sur trois axes : couleur (ΔE ≤ 1,5 sous D65 et ΔE ≤ 2,0 sous 3000 K), brillance (à 5 unités de brillance près) et texture (comparaison visuelle à 300–500 mm sous un éclairage à 45°). Pour le métal brossé à côté du grain du bois, nous alignons également la direction du grain ou du brossage — vertical avec vertical, horizontal avec horizontal — car une rotation de 90° peut doubler le contraste perçu. Si un client exige un cadre métallique poli à côté d’un panneau peint mat, nous gérons les attentes : la différence de brillance doit être intentionnelle et approuvée sur un échantillon physique, et non découverte sur site.
Contrôles de processus qui garantissent la cohérence d’une série de 50 vitrines
La cohérence sur une grande commande dépend du contrôle des variables qui évoluent lentement. Notre ligne de production applique les règles non négociables suivantes :
- Approvisionnement en matériaux d’un seul lot pour l’aluminium anodisé et le placage de bois ; si un nouveau lot est inévitable, nous remesurons et ajustons la teinture ou le colorant par rapport au panneau maître signé.
- Calibration quotidienne du pistolet de pulvérisation avant le premier panneau peint, avec vérification de la viscosité toutes les 4 heures.
- Enregistrement de la température du four de cuisson à intervalles de 15 minutes ; un écart de plus de 3 °C déclenche une requalification du lot.
- Contrôles en cours de processus tous les 25 panneaux à l’aide d’un spectrophotomètre portatif, avec des résultats consignés par rapport au panneau maître.
- Harmonisation à l’assemblage final avant l’emballage : chaque vitrine est assemblée sous un éclairage à 3000 K et 4000 K, et tout composant non conforme est signalé pour retouche.
En tant que fabricant de Guangzhou exportant vers plus de 30 pays, Libafang tient également compte du transport et du climat. Une finition qui semble parfaite dans notre usine à 25 °C et 60 % d’humidité relative doit résister à un conteneur sec et à un entrepôt froid. Nous utilisons des vernis transparents de qualité extérieure sur le métal et un polyuréthane 2K sur le bois qui résiste au jaunissement pendant au moins 5 ans sous un éclairage intérieur, et nous fournissons un kit de retouche assorti au même panneau maître pour les petites réparations sur site.
L’éclairage fait partie de la finition : tester là où cela compte
Aucune finition n’est vraiment cohérente tant qu’elle n’a pas été vérifiée sous l’éclairage qui l’illuminera en magasin. Nous demandons aux clients la température de couleur (CCT) et l’indice de rendu des couleurs (CRI) de leur éclairage de vente au détail — généralement 3000 K ou 3500 K avec un CRI ≥ 90 pour les bijoux. Sous une lumière à faible CRI, un laiton chaud et une surface peinte or peuvent sembler identiques ; sous une lumière à CRI 95, la différence apparaît instantanément. Pour les grands projets, nous construisons une maquette de présentation avec les matériaux réels et la testons sous des lampes à 3000 K et 4000 K, puis nous photographions le résultat avec une charte de couleurs. Cette photographie, signée par le client, devient le critère d’acceptation. Cette seule étape élimine la plupart des litiges de finition car elle aligne les attentes sur la réalité avant le début de la production de masse.
Ce qu’il faut demander à votre fabricant avant d’approuver les finitions
Que vous travailliez avec Libafang ou un autre fournisseur, une conversation sur l’harmonisation des finitions doit inclure ces questions précises : Quel est le ΔE maximal autorisé entre surfaces adjacentes ? Fournirez-vous un panneau maître physique signé par les deux parties ? Comment gérez-vous un nouveau lot d’aluminium anodisé ou de placage de bois en cours de série ? Pouvez-vous montrer les relevés du glossmètre pour chaque matériau ? Et assemblerez-vous et inspecterez-vous la première vitrine sous la température d’éclairage de notre magasin ? Si la réponse à l’une de ces questions est vague, le risque d’écart augmente fortement. Une vitrine de luxe est censée durer 7 à 10 ans dans un environnement de vente au détail ; la finition doit sembler intentionnelle le premier jour comme le millième.
Si vous planifiez un projet de présentation pour bijoux, montres ou musée et souhaitez une cohérence de finition que vous pouvez spécifier dans un contrat, demandez un devis et une conception gratuits à Libafang. Nous examinerons votre association de matériaux, proposerons un échantillon maître et décrirons le protocole exact de tolérance et de test pour votre commande — avant que vous ne vous engagiez sur une seule vitrine.